
Chuyển đổi số sản xuất thay đổi vận hành như thế nào?
Mục lục
- Chuyển đổi số sản xuất biến luồng vận hành thành luồng dữ liệu khép kín
- Dữ liệu, thiết bị và hệ thống phải được kết nối theo cùng ngữ cảnh sản xuất
- Quy trình vận hành chuyển từ phản ứng sau sự cố sang điều hành theo trạng thái thực
- Hiệu quả chuyển đổi phải được thể hiện bằng KPI vận hành
- Chuyển đổi số không đồng nghĩa với tự động hóa toàn bộ nhà máy
- Giá trị chỉ xuất hiện khi dữ liệu dẫn đến quyết định và hành động
Chuyển đổi số sản xuất thay đổi cách nhà máy vận hành bằng cách kết nối dữ liệu, thiết bị và hệ thống quản lý thành một luồng thông tin liên tục. Khi dữ liệu được chuyển thành quyết định và hành động, doanh nghiệp có thể kiểm soát sản xuất theo trạng thái thực tế thay vì phụ thuộc chủ yếu vào báo cáo rời rạc và xử lý sau sự cố.
Chuyển đổi số trong sản xuất là quá trình đưa dữ liệu số vào trung tâm của hoạt động vận hành, kết nối máy móc, con người, hệ thống quản lý và quy trình để trạng thái của nhà máy có thể được ghi nhận, phân tích và phản hồi liên tục.
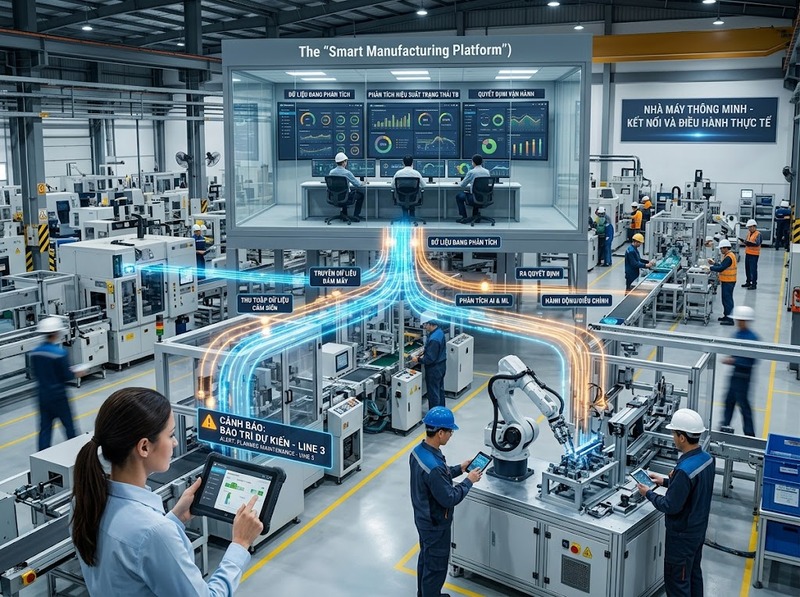
Điểm cốt lõi không nằm ở việc mua thêm phần mềm hay tự động hóa từng công đoạn riêng lẻ. Sự thay đổi thực sự xuất hiện khi dữ liệu từ thiết bị và quá trình sản xuất đi xuyên qua các lớp vận hành, trở thành thông tin phục vụ quyết định, sau đó quyết định được chuyển thành hành động có thể đo lường.
Một mô hình vận hành số vì thế thường hình thành vòng lặp:
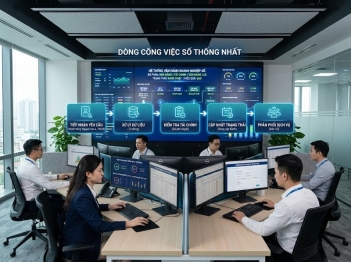
Thiết bị và quy trình → dữ liệu → ngữ cảnh sản xuất → phân tích → quyết định → hành động → dữ liệu mới
Vòng lặp càng ngắn, dữ liệu càng đáng tin cậy và trách nhiệm xử lý càng rõ thì nhà máy càng có khả năng phản ứng theo trạng thái thực thay vì chờ tổng hợp thông tin sau khi vấn đề đã xảy ra.
Chuyển đổi số sản xuất biến luồng vận hành thành luồng dữ liệu khép kín
Trong mô hình truyền thống, thông tin sản xuất thường tồn tại ở nhiều nơi: tín hiệu trên máy, phiếu ghi của công nhân, bảng tính của tổ trưởng, phần mềm quản lý chất lượng, hệ thống bảo trì và dữ liệu kế hoạch. Mỗi nguồn có thể đúng trong phạm vi riêng nhưng không nhất thiết tạo thành một bức tranh vận hành thống nhất.
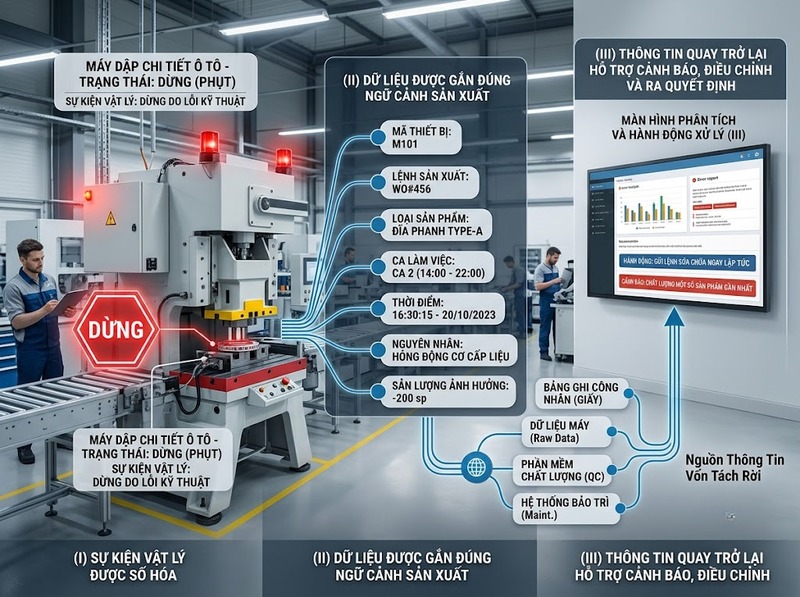
Chuyển đổi số làm thay đổi cấu trúc này bằng cách biến sự kiện vật lý thành dữ liệu có thể sử dụng xuyên suốt quá trình quản lý. Một lần máy dừng, chẳng hạn, không chỉ được ghi nhận là trạng thái “stop”. Hệ thống có thể liên kết thời điểm dừng với mã thiết bị, lệnh sản xuất, sản phẩm, ca làm việc, nguyên nhân, thời gian khắc phục và sản lượng bị ảnh hưởng.
Nhờ có ngữ cảnh, dữ liệu mới trở thành thông tin vận hành. Nếu chỉ thu thập hàng triệu tín hiệu cảm biến mà không biết chúng thuộc thiết bị nào, sản phẩm nào hoặc điều kiện sản xuất nào, lượng dữ liệu lớn hơn chưa chắc giúp nhà máy ra quyết định tốt hơn.
Cơ chế thay đổi có thể nhìn qua ba tầng:
1. Số hóa sự kiện vật lý: Máy móc, thao tác và kết quả sản xuất được biểu diễn thành dữ liệu
2. Liên kết dữ liệu với ngữ cảnh: Tín hiệu được gắn với thiết bị, đơn hàng, sản phẩm, thời gian và trạng thái quy trình
3. Đưa dữ liệu trở lại vận hành: Thông tin được dùng để cảnh báo, điều chỉnh, lập kế hoạch hoặc hỗ trợ quyết định
Do đó, một nhà máy đã lắp cảm biến hoặc sử dụng phần mềm chưa chắc đã chuyển đổi số. Nếu dữ liệu vẫn dừng lại trong từng hệ thống và con người vẫn phải tổng hợp thủ công trước khi hành động, chuỗi vận hành số vẫn chưa được khép kín.
Dữ liệu, thiết bị và hệ thống phải được kết nối theo cùng ngữ cảnh sản xuất
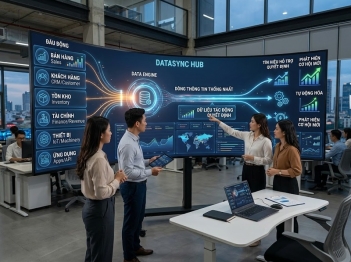
Nhà máy thường có nhiều lớp công nghệ cùng tồn tại. PLC và bộ điều khiển vận hành máy; SCADA hoặc HMI thể hiện trạng thái thiết bị; MES quản lý hoạt động sản xuất; ERP xử lý kế hoạch, vật tư và nghiệp vụ doanh nghiệp. Ngoài ra còn có hệ thống quản lý chất lượng, kho, bảo trì hoặc năng lượng.
Giá trị không đến từ việc mọi hệ thống đều “có kết nối mạng”, mà từ việc thông tin có thể được trao đổi với đúng ý nghĩa.
Ví dụ, ERP có thể phát hành một lệnh sản xuất 10.000 sản phẩm. MES phân bổ lệnh đó xuống dây chuyền. Thiết bị gửi về số lượng thực tế, thời gian chạy, thời gian dừng và trạng thái quá trình. Kết quả được tổng hợp trở lại lớp quản lý để kế hoạch có thể được cập nhật theo năng lực sản xuất thực tế.
Các mô hình tích hợp như ISA-95/IEC 62264 được sử dụng trong công nghiệp để phân định và liên kết các lớp điều khiển sản xuất với hoạt động quản lý doanh nghiệp. Vấn đề mà kiến trúc này giải quyết không chỉ là truyền dữ liệu, mà còn là xác định hệ thống nào chịu trách nhiệm cho loại thông tin nào.
Khả năng kết nối vì vậy phụ thuộc vào ít nhất ba điều kiện:
· Khả năng tương tác kỹ thuật: Các thiết bị và hệ thống có phương thức trao đổi dữ liệu phù hợp
· Khả năng tương tác ngữ nghĩa: Các bên hiểu thống nhất mã máy, mã sản phẩm, trạng thái và đơn vị đo
· Quản trị dữ liệu: Có quy định về nguồn dữ liệu, quyền sở hữu, độ chính xác và cách xử lý sai lệch
Nếu cùng một thiết bị được gọi bằng ba mã khác nhau trong hệ thống bảo trì, MES và ERP, việc tích hợp kỹ thuật vẫn có thể thành công nhưng phân tích xuyên hệ thống sẽ dễ sai. Đây là lý do chuẩn hóa dữ liệu thường quan trọng không kém việc kết nối thiết bị.
Quy trình vận hành chuyển từ phản ứng sau sự cố sang điều hành theo trạng thái thực
Một thay đổi quan trọng của vận hành số là thời điểm doanh nghiệp nhận biết vấn đề.
Trong cách quản lý dựa nhiều vào báo cáo cuối ca hoặc tổng hợp thủ công, độ lệch thường được phát hiện sau khi một lượng sản phẩm đã được sản xuất hoặc máy đã dừng trong một khoảng thời gian đáng kể. Khi dữ liệu được thu nhận liên tục, cùng một sai lệch có thể xuất hiện trên màn hình giám sát hoặc kích hoạt cảnh báo gần thời điểm nó phát sinh.
Điều này tạo ra nhiều cấp độ phản ứng khác nhau.
Giám sát cho biết điều gì đang xảy ra
Trạng thái máy, tốc độ, sản lượng, thời gian dừng, mức tiêu thụ năng lượng hoặc thông số quá trình có thể được quan sát theo thời gian vận hành.
Giám sát tốt làm giảm khoảng cách giữa trạng thái thực của dây chuyền và nhận thức của người quản lý. Tuy nhiên, màn hình nhiều dữ liệu không tự tạo ra hiệu quả nếu người sử dụng không biết tín hiệu nào cần được xử lý.
Phân tích giúp giải thích vì sao sai lệch xuất hiện
Khi dữ liệu được lưu cùng ngữ cảnh, doanh nghiệp có thể so sánh các lần dừng máy, tìm nhóm nguyên nhân gây tổn thất lớn hoặc xác định điều kiện thường xuất hiện trước một lỗi chất lượng.
Ở bước này, dữ liệu không chỉ trả lời “máy đã dừng bao lâu” mà còn hỗ trợ câu hỏi “loại dừng nào đang làm mất nhiều năng lực nhất và trong điều kiện nào”.
Quy tắc và mô hình phân tích hỗ trợ quyết định sớm hơn
Một ngưỡng kỹ thuật có thể kích hoạt cảnh báo. Dữ liệu lịch sử có thể giúp nhận biết xu hướng bất thường. Khi đủ điều kiện về dữ liệu và mô hình, doanh nghiệp còn có thể ước lượng nguy cơ lỗi trước khi thiết bị thực sự hỏng.
Điểm giới hạn cần phân biệt là dự đoán không đồng nghĩa với chắc chắn. Chất lượng cảnh báo phụ thuộc vào dữ liệu đầu vào, mức ổn định của quá trình và khả năng mô hình phản ánh đúng thiết bị thực tế. Cảnh báo sai quá nhiều thậm chí có thể khiến người vận hành bỏ qua hệ thống.
Vì vậy, mục tiêu không phải tự động hóa mọi quyết định mà là đưa đúng thông tin đến đúng người hoặc đúng cơ chế điều khiển trong khoảng thời gian còn đủ để hành động.
Hiệu quả chuyển đổi phải được thể hiện bằng KPI vận hành
Một dự án số không nên được đánh giá bằng số lượng dashboard, cảm biến hay phần mềm đã triển khai. Đơn vị đo có ý nghĩa hơn là sự thay đổi của các chỉ số vận hành.
Trong sản xuất, các KPI thường được theo dõi gồm:
· OEE: Hiệu suất thiết bị tổng thể, kết hợp mức sẵn sàng, hiệu suất vận hành và tỷ lệ chất lượng
· MTBF: Thời gian trung bình giữa hai lần hỏng
· MTTR: Thời gian trung bình cần để khắc phục hoặc phục hồi thiết bị
· Cycle time: Thời gian hoàn thành một chu kỳ sản xuất
· Scrap rate: Tỷ lệ sản phẩm hoặc vật liệu bị loại bỏ
· First-pass yield: Tỷ lệ sản phẩm đạt yêu cầu ngay lần xử lý đầu tiên
· Downtime: Thời gian thiết bị hoặc dây chuyền không thể sản xuất theo kế hoạch
ISO 22400 cung cấp một khung KPI cho quản lý hoạt động sản xuất. Những chỉ số như vậy tạo cầu nối giữa dữ liệu kỹ thuật và kết quả vận hành: thay vì nói một hệ thống “giúp sản xuất hiệu quả hơn”, doanh nghiệp có thể kiểm tra nó có làm giảm thời gian dừng, giảm phế phẩm hoặc cải thiện khả năng đạt kế hoạch hay không.
OEE là ví dụ điển hình. Chỉ số này thường được biểu diễn bằng quan hệ:
OEE = Availability × Performance × Quality
Nếu OEE giảm, con số tổng hợp chỉ cho biết hiệu quả thiết bị đang bị mất. Dữ liệu chi tiết mới giúp xác định tổn thất đến từ thời gian dừng, tốc độ thấp hay sản phẩm lỗi. Giá trị của chuyển đổi số nằm ở việc nối KPI với nguyên nhân đủ chi tiết để người vận hành có thể can thiệp.
Cũng không nên dùng một KPI duy nhất làm mục tiêu tuyệt đối. Tăng tốc dây chuyền có thể cải thiện sản lượng nhưng đồng thời làm tăng lỗi chất lượng hoặc mức hao mòn. Một hệ thống vận hành tốt phải cho phép nhìn thấy các quan hệ đánh đổi này thay vì tối ưu từng chỉ số riêng lẻ.
Chuyển đổi số không đồng nghĩa với tự động hóa toàn bộ nhà máy
Tự động hóa và chuyển đổi số có vùng giao nhau nhưng không phải một khái niệm.
Tự động hóa chủ yếu thay thế hoặc kiểm soát một hành động vật lý bằng máy móc và hệ thống điều khiển. Một máy CNC, robot công nghiệp hoặc dây chuyền đóng gói tự động có thể hoạt động rất hiệu quả mà dữ liệu của nó vẫn tách biệt khỏi kế hoạch, chất lượng và bảo trì.
Chuyển đổi số tập trung rộng hơn vào dòng thông tin và cách thông tin thay đổi việc ra quyết định. Một công đoạn vẫn có thể cần thao tác của con người nhưng đã được số hóa mạnh nếu người vận hành nhận lệnh điện tử, ghi nhận kết quả trực tiếp, được hướng dẫn theo trạng thái sản phẩm và tạo dữ liệu truy xuất cho các bước tiếp theo.
Chiều ngược lại cũng đúng: tự động hóa cao không bảo đảm khả năng vận hành dựa trên dữ liệu. Một dây chuyền có nhiều robot nhưng các lỗi vẫn được ghi bằng giấy, dữ liệu chất lượng không liên kết với thông số máy và kế hoạch vẫn được điều chỉnh thủ công từ bảng tính thì thông tin vẫn bị phân mảnh.
Phân biệt này tránh một hiểu lầm phổ biến: mua thêm thiết bị tự động chưa chắc giải quyết được vấn đề dữ liệu và quản trị quy trình. Nếu nguyên nhân nằm ở mã dữ liệu không thống nhất, thông tin không được chia sẻ hoặc trách nhiệm xử lý không rõ, tăng mức tự động hóa có thể chỉ làm một quy trình chưa tốt chạy nhanh hơn.
Giá trị chỉ xuất hiện khi dữ liệu dẫn đến quyết định và hành động
Một chuỗi chuyển đổi số có thể bị đứt ở bất kỳ mắt xích nào. Thiết bị có thể tạo dữ liệu nhưng dữ liệu không được chuẩn hóa. Dữ liệu có thể lên dashboard nhưng không có ngưỡng xử lý. Cảnh báo có thể được tạo nhưng không ai chịu trách nhiệm phản hồi. Hành động có thể được thực hiện nhưng kết quả lại không được ghi nhận để kiểm tra hiệu quả.
Bởi vậy, mức trưởng thành của vận hành số không nên được nhìn đơn thuần qua số lượng công nghệ đang sở hữu. Câu hỏi quan trọng hơn là dữ liệu có thay đổi được cách nhà máy vận hành hay không.
Một vòng lặp có giá trị cần trả lời được bốn vấn đề:
1. Điều gì đã xảy ra? Dữ liệu phản ánh đúng trạng thái của thiết bị và quy trình
2. Vì sao xảy ra? Dữ liệu có đủ ngữ cảnh để tìm nguyên nhân
3. Cần làm gì? Có quy tắc, trách nhiệm hoặc cơ chế hỗ trợ quyết định
4. Hành động có hiệu quả không? Kết quả sau xử lý được đo lại bằng KPI
Nếu thiếu bước cuối, doanh nghiệp khó biết một thay đổi thực sự cải thiện vận hành hay chỉ tạo thêm một lớp công nghệ.
Con người vẫn giữ vai trò quan trọng trong vòng lặp này. Dữ liệu cần người hiểu bối cảnh sản xuất; mô hình cần được kiểm tra trước các tình huống ngoại lệ; quy trình cần quy định ai có quyền can thiệp. Công nghệ làm giảm độ trễ thông tin và tăng khả năng quan sát, nhưng chất lượng quyết định vẫn phụ thuộc vào cách dữ liệu, quy trình và trách nhiệm được thiết kế cùng nhau.
Chuyển đổi số sản xuất thực chất là thay đổi cách thông tin đi qua nhà máy. Khi máy móc, dữ liệu sản xuất, hệ thống quản lý và quy trình ra quyết định được kết nối thành một vòng lặp, doanh nghiệp có thể nhìn thấy trạng thái vận hành sớm hơn, tìm nguyên nhân chính xác hơn và đo được tác động của hành động bằng KPI.
Giá trị không nằm ở việc nhà máy có bao nhiêu cảm biến, phần mềm hay dashboard. Giá trị xuất hiện khi dữ liệu đủ chính xác và đủ ngữ cảnh để dẫn đến một quyết định tốt hơn, quyết định tạo ra hành động và kết quả của hành động tiếp tục được đo lường. Khi vòng lặp đó vận hành ổn định, chuyển đổi số mới thực sự trở thành một phần của hệ thống sản xuất thay vì chỉ là một dự án công nghệ.

GỬI Ý KIẾN BÌNH LUẬN
